Meia hora que decide o projeto
Numa planta industrial, o controle de acesso é julgado por meia hora do dia: a troca de turno.
Nela, todo o efetivo que sai e todo o que entra atravessam a portaria quase ao mesmo tempo. Fila ali não é incômodo — é hora extra não planejada, linha parada esperando operador e turno começando atrasado.

O restante do projeto é zoneamento: separar o que é administrativo do que é produção, e isolar o que precisa de restrição real. Este artigo trata das duas coisas do ponto de vista do equipamento.
O levantamento que antecede a especificação
Nenhum equipamento de controle de acesso se define antes de o fluxo estar mapeado. O levantamento mínimo do controle de acesso para indústrias reúne:
- Efetivo por turno e o horário exato de início e término de cada um.
- Número de terceirizados que acessam a planta com regularidade.
- Volume médio de visitantes e fornecedores por dia.
- Horário de pico de entrada e saída de cada categoria.
- Número e posição dos pontos de passagem existentes ou previstos.
- Perfil do usuário: EPI usado, volume carregado, uso de bicicleta ou transporte fretado.
Com esses números, a capacidade necessária em cada ponto deixa de ser estimativa e vira conta.
Dimensionar pela troca de turno
É o cálculo mais importante do controle de acesso da planta, e o que mais se erra por usar a média diária no lugar do pico.
A conta do pico
Numa planta com 500 trabalhadores por turno, a troca movimenta 1.000 passagens numa janela de 15 a 30 minutos. Isso passa de 30 passagens por minuto só na portaria principal.

Uma catraca pedestal processa entre 15 e 25 passagens por minuto em condição real de indústria — o número cai com EPI, mochila e mãos ocupadas. Para 30 por minuto, o mínimo teórico são dois equipamentos.
Na prática, o dimensionamento precisa de pelo menos 30% de margem, para absorver variação de ritmo, o crachá que não lê e o equipamento em manutenção.
O usuário de indústria muda a conta
Bota, capacete, colete, luva grossa e macacão mudam a forma como a pessoa atravessa o ponto de controle de acesso. O braço é empurrado com mais força, em ângulo pior, e o tempo por passagem sobe.
Isso pesa nos dois sentidos: reduz a taxa de passagem usada no cálculo e aumenta o esforço mecânico que o equipamento precisa suportar por ciclo.
Zoneamento da planta
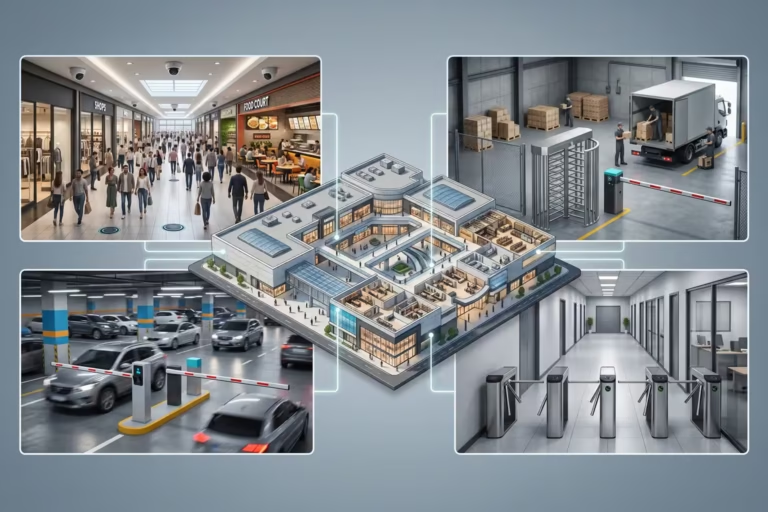
Depois do pico, a segunda decisão do controle de acesso para indústrias é o zoneamento. Cada zona pede um tipo de barreira de controle de acesso.
Administrativo e produção
A área administrativa tem perfil de controle de acesso de edifício corporativo: catraca pedestal ou balcão, acabamento cuidado, fluxo previsível em horário comercial.

A área de produção é outro mundo: acesso restrito por função, registro de todas as passagens, ambiente com poeira e vibração, e usuário de EPI. É onde o equipamento precisa de mecânica qualificada para uso intenso.
Separar fisicamente as duas zonas — e não apenas logicamente, no software — é o que evita que o visitante da área administrativa circule pela fábrica.
Áreas de restrição alta
Sala de servidores, cofre de documentos, laboratório de P&D e sala de controle de processo concentram propriedade intelectual e risco operacional. Ali o controle de acesso precisa ser barreira real, sem depender de posto de vigilância.
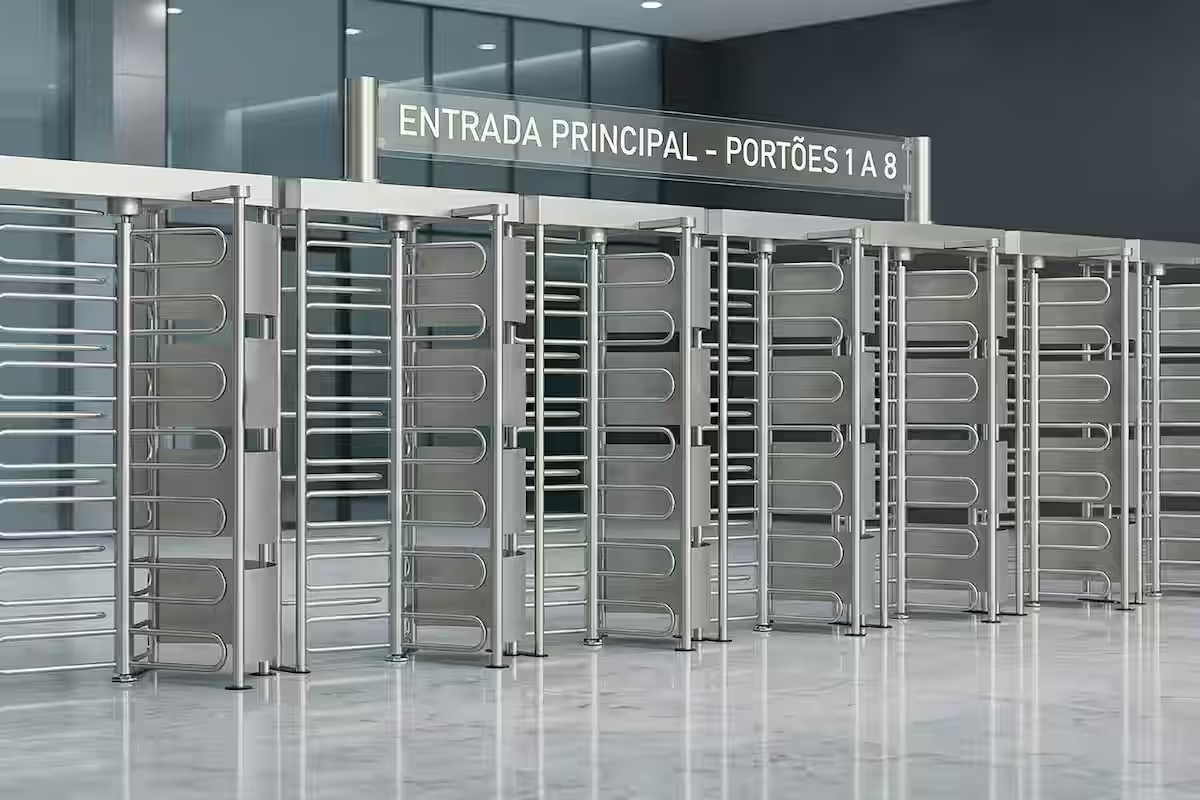
Torniquete de altura total é a especificação correta nos acessos externos e no perímetro dessas áreas, porque fecha o vão inteiro e não permite transposição. Onde houver torniquete, a porta auxiliar ao lado é obrigatória — o torniquete não recebe antipânico estrutural e não é rota de evacuação.
Pátio, estacionamento e docas
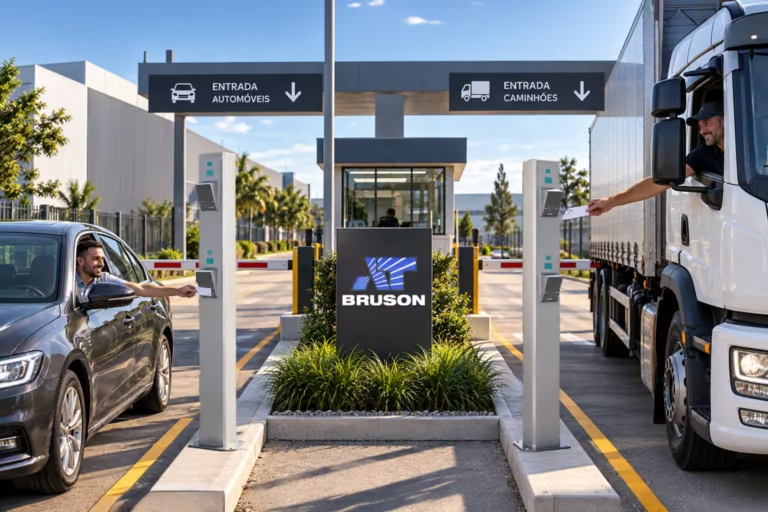
O controle de acesso para indústrias não termina na edificação. Pátio de manobra, estacionamento, doca e o acesso ao terreno da planta pedem controle veicular.
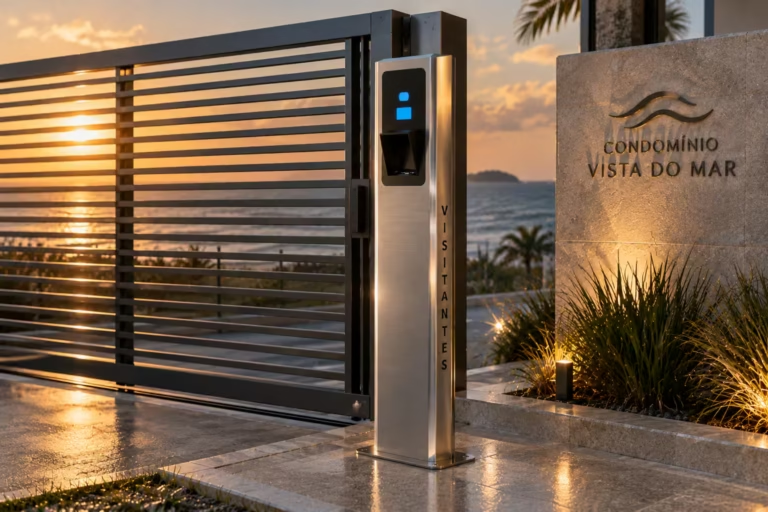
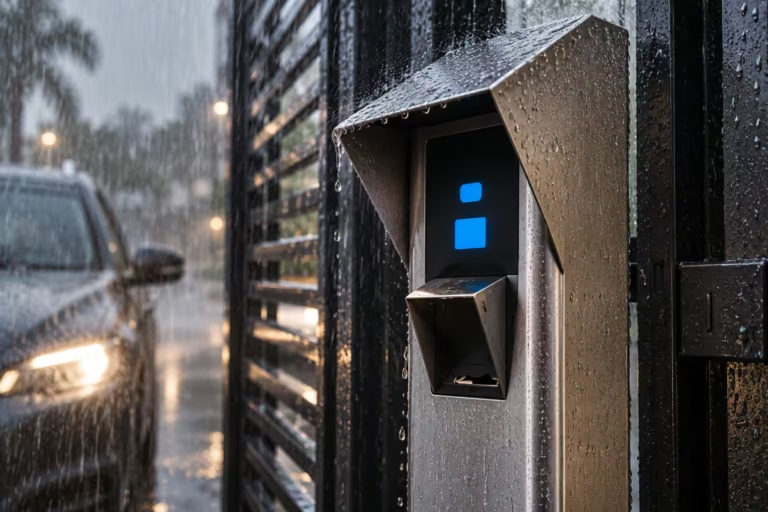
A estrutura crítica ali é o totem: altura definida pela cabine do veículo predominante, base reforçada para impacto de manobra e vedação para exposição ao tempo. Quando o mesmo acesso recebe carro e caminhão, o gabinete precisa prever dois pontos de operação ou painel inclinado.
Equipamento por ponto
Com o pico calculado e as zonas definidas, a escolha do equipamento de controle de acesso fica quase automática.
Catraca na portaria de pedestres
A catraca é o equipamento de controle de acesso padrão da portaria industrial. Para planta com pico alto, a especificação privilegia mecanismo com vida útil declarada em ciclos e estrutura dimensionada para impacto lateral.
A catraca tubular costuma ser a melhor escolha em portaria de alto volume: o perfil tubular resiste melhor à torção e ao apoio de corpo do que a chapa dobrada, e é justamente isso que a troca de turno produz.
Torniquete no perímetro e em áreas de ativo
Onde a consequência de uma passagem indevida é alta e não há posto permanente, a catraca não basta. O torniquete de altura total resolve a barreira, com a porta auxiliar resolvendo acessibilidade e evacuação.
Totem no acesso veicular
Na portaria de veículos, o totem é o gabinete que abriga o leitor, o interfone e a câmera do sistema. A estrutura resolve altura, alcance, proteção contra tempo e resistência a encosto de carreta.
O ambiente industrial e a manutenção
Poeira, vibração, variação de temperatura, umidade e névoa de fluido de corte atacam a mecânica e a eletrônica do controle de acesso de forma previsível — e mais rápido do que em qualquer escritório.

Isso muda duas coisas na especificação: mancal selado no lugar de mancal aberto, e material compatível com a rotina de limpeza da área. Onde há lavagem de piso com jato, o rodapé do equipamento pede inox mesmo que o resto seja aço carbono pintado.
A preventiva também é mais frequente. Numa planta de alto volume, a rotina útil é:
- Lubrificação de mancais e articulações a cada três meses.
- Verificação de torque dos pontos de ancoragem a cada seis meses.
- Inspeção de braços e batentes a cada três meses, procurando deformação e folga.
- Limpeza interna e inspeção visual trimestral, com atenção a acúmulo de poeira no mecanismo.
Onde termina a estrutura e começa o sistema
Boa parte do valor que a planta espera do controle de acesso para indústrias é software: perfil por função, sincronismo com o cadastro de pessoal, revogação automática de credencial de terceirizado no fim do contrato, uso do registro de passagem como fonte de ponto.
- Da empresa e do integrador: software, credenciais, leitores, perfis, integração com o sistema de pessoal e com o ponto eletrônico.
- Da estrutura: chassi, mecanismo de giro, braços, gabinete, recortes, fixações e caminho de cabeamento.
- Definido antes da fabricação: o modelo do leitor e da placa, o pico por ponto e as condições ambientais da área.
Vale padronizar o recorte e a interface mecânica no primeiro lote de equipamentos de controle de acesso. Planta industrial compra em ondas ao longo dos anos, e recorte padronizado permite trocar o leitor no futuro sem trocar o equipamento inteiro.
A troca de turno é o teste real da portaria
Um projeto de controle de acesso para indústrias acerta quando é dimensionado pela troca de turno e zoneado pela consequência de cada acesso. O que decide:
- Dimensionar pelo pico da troca, com margem de 30% no mínimo.
- Reduzir a taxa de passagem prevista por causa do EPI e do volume carregado.
- Separar fisicamente administrativo e produção.
- Torniquete de altura total no perímetro e em áreas de ativo, sempre com porta auxiliar ao lado.
- Totem veicular dimensionado pela cabine predominante, com base reforçada.
- Mancal selado, material compatível com a limpeza da área e preventiva trimestral.
Meia hora por dia define se a portaria funciona ou não. Uma planta que dimensiona pelo efetivo total, e não pela janela da troca, vai ter fila nos dois horários mais críticos da operação.